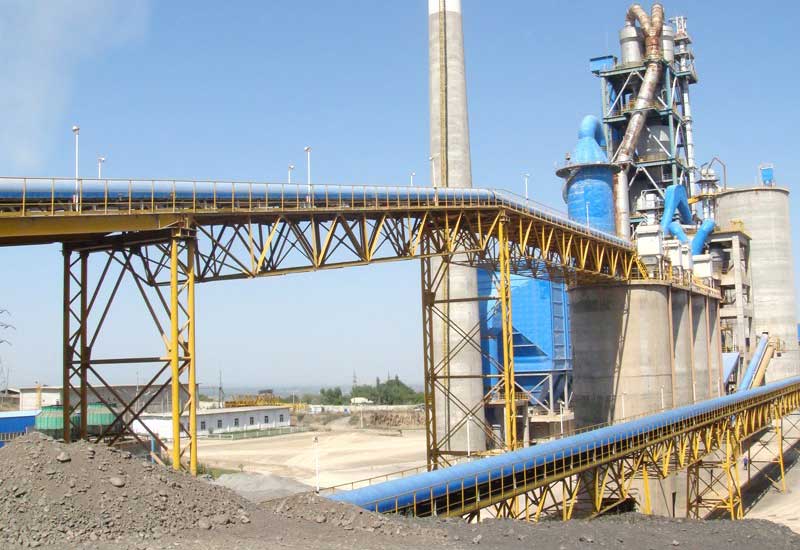
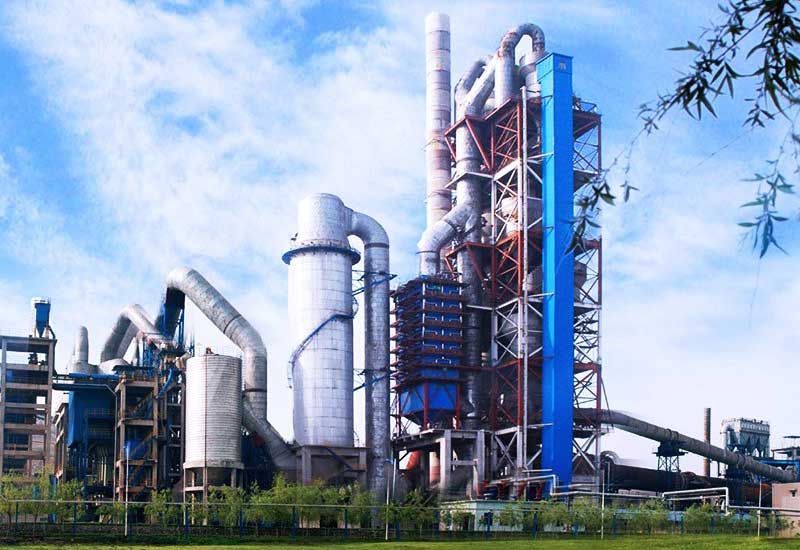
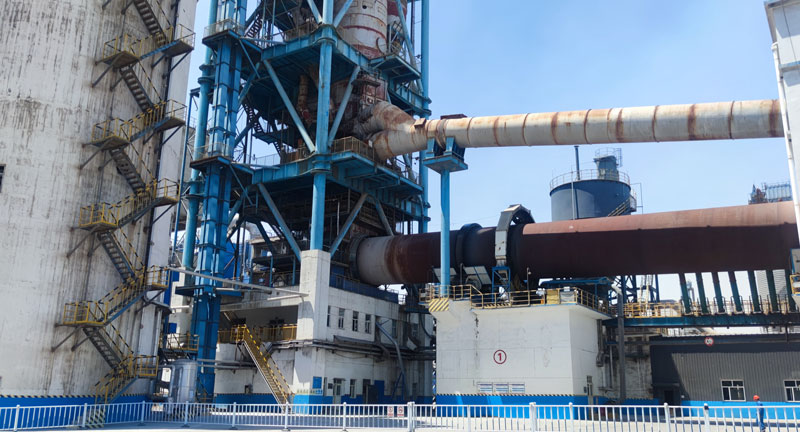
Sau nhiều năm vận hành, một dây chuyền sản xuất clinker xi măng công suất 6,000t/d tại Trung Quốc gặp các vấn đề như tiêu hao năng lượng cao và hiệu suất sản xuất thấp. Để nâng hiệu suất sản xuất và giảm tiêu hao năng lượng, chúng tôi triển khai một loạt biện pháp cải tạo tại nhà máy clinker, gồm giảm trở lực thiết bị gia nhiệt sơ bộ, tăng dung tích buồng tiền nung, đưa vào công nghệ đốt phân tầng và thay toàn bộ hệ thống lò bằng thiết bị làm nguội có máy nghiền con lăn lắp ở giữa thuộc thế hệ thứ tư. Các cải tiến này nâng cao đáng kể mọi chỉ số vận hành của hệ thống lò nung clinker. Đặc biệt, kết hợp công nghệ đốt phân tầng với hệ thống khử NOx SNCR cho phép kiểm soát phát thải NOx dưới 50 mg/Nm³, đồng thời giảm đáng kể lượng amoniac dùng để khử NOx, đạt kết quả tiết kiệm năng lượng và giảm phát thải mong muốn.
5 vấn đề trước khi cải tạo
- Hệ thống gia nhiệt sơ bộ có trở lực lớn, dẫn đến áp suất -6100Pa tại cửa ra cyclone C1. Dòng điện của quạt nhiệt độ cao vì vậy tăng, kéo theo mức tiêu thụ điện trên mỗi tấn clinker tăng. Ngoài ra, ống gió cấp ba được bố trí nằm ngang, quá dài và có nhiều đoạn cút, khiến bụi dễ tích tụ trong ống.
- Thể tích buồng tiền nung nhỏ, chỉ 1465m³, làm hạn chế thời gian lưu của vật liệu và khiến tỷ lệ phân hủy khó đạt 85%. Điều này làm tăng tải nung trong lò và rút ngắn tuổi thọ gạch chịu lửa. Thể tích buồng tiền nung cũng khiến việc cải tạo để khử NOx bằng đốt phân tầng không thể thực hiện.
- Hiệu suất thu bụi của thiết bị thu bụi kiểu cyclone C1 thấp, nồng độ bụi ở đầu ra cao và nhiệt độ đầu ra khoảng 330°C, ảnh hưởng bất lợi đến mức tiêu hao nhiệt khi nung và sản lượng của hệ thống lò.
- Công ty tuân thủ nghiêm ngặt tiêu chuẩn phát thải siêu thấp của chính quyền địa phương và đã nhiều lần tối ưu hệ thống khử NOx SNCR. Khi lượng amoniac tiêu thụ tiến gần mức đỉnh thiết kế, hiện tượng phun tơi sương kém dần xuất hiện, tạo nguy cơ mất an toàn do nổ chớp. Đồng thời, việc duy trì phát thải NOx của dây chuyền dưới 100 mg/Nm³ đòi hỏi dùng dung dịch amoniac 20%, gây áp lực đáng kể lên chi phí vận hành.
- Clinker ra khỏi thiết bị làm nguội clinker có nhiệt độ trên 150℃, trong khi hiệu suất thu hồi nhiệt của thiết bị thấp. Khi thiết bị được sử dụng lâu hơn, tỷ lệ hỏng hóc dần tăng, làm tăng chi phí sản xuất, bảo trì và điện năng tiêu thụ.
Để tiết kiệm năng lượng, giảm tiêu hao của hệ thống lò và đạt phát thải oxit nitơ siêu thấp, công ty chúng tôi nâng cấp và cải tạo toàn diện dây chuyền sản xuất clinker xi măng 6,000 t/d này trong đợt dừng vận hành luân phiên vào tháng Mười Hai năm 2020. Sau cải tạo, mọi thông số của hệ thống nung đều cải thiện đáng kể, đạt kết quả mong muốn.
Phương án cải tạo dây chuyền sản xuất clinker
1. Cải tạo giảm trở lực hệ thống gia nhiệt sơ bộ
Để giảm trở lực và điện năng tiêu thụ của hệ thống đuôi lò, chúng tôi nâng cấp kỹ thuật từng tầng cyclone gia nhiệt sơ bộ. Việc nâng cấp tập trung vào mở rộng tiết diện cửa vào của cyclone, cải tạo vỏ xoắn và ống nối. Cyclone C1, tầng cuối của dòng khí thải đuôi lò, được nâng cấp để tăng hiệu suất phân ly vật liệu. Nhờ đó, nồng độ bụi trong khí thải của thiết bị gia nhiệt sơ bộ và lượng nhiệt bị cuốn theo khí thải đuôi lò đều giảm, đồng thời trở lực cyclone giảm.
Cyclone C1 ban đầu không đủ năng lực phân ly nên đã được thay trong đợt nâng cấp này. Việc nâng cấp nhằm nâng hiệu suất thu bụi, giảm trở lực hệ thống và tạo nền tảng để đạt mức phát thải NOx siêu thấp. Chiều cao của các cyclone mới cũng được tăng thêm 10 mét lên 25 mét.
Chúng tôi cũng cải tạo các cyclone từ C2 đến C5. Đợt nâng cấp gồm mở rộng tiết diện cửa vào, kéo dài đoạn thẳng của vỏ xoắn và điều chỉnh tương ứng chiều cao ống trong. Đồng thời, chúng tôi điều chỉnh hợp lý các mối nối ống gió theo thay đổi ở cửa gió vào cyclone. Sau khi cải tạo vỏ xoắn của cyclone C5, cần xoay vỏ để nối với ống kéo dài của buồng tiền nung. Các thay đổi này tạo nền tảng vững chắc để nâng hiệu năng tổng thể hệ thống lò và giảm tiêu hao năng lượng.
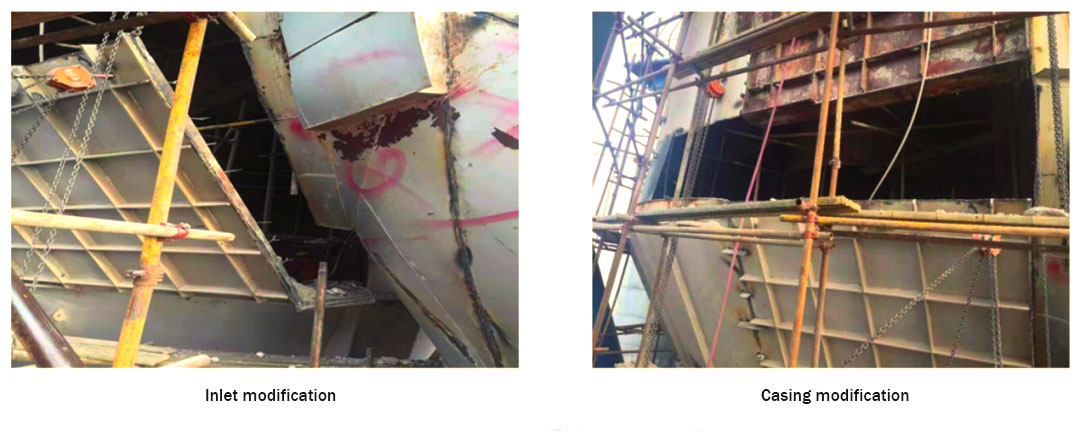
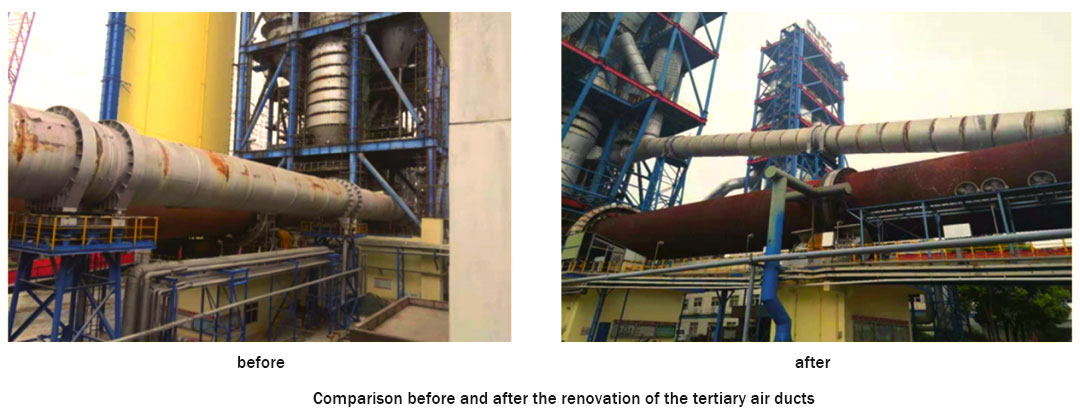
Trước khi cải tạo, ống gió cấp ba có đường kính 5 mét. Tốc độ gió cấp ba thấp khiến bụi tích tụ nghiêm trọng. Để xử lý vấn đề này, chúng tôi thay toàn bộ ống gió cấp ba bằng ống đường kính 3 mét, qua đó tăng tốc độ gió. Để tiếp tục tối ưu hiệu năng hệ thống, chúng tôi kết nối ống gió cấp ba với thân buồng tiền nung qua một cửa vào và bổ sung ống gió khử NOx kích thước 4 mét. Hình 2 so sánh ống gió cấp ba trước và sau cải tạo.
2. Mở rộng và cải tạo buồng tiền nung
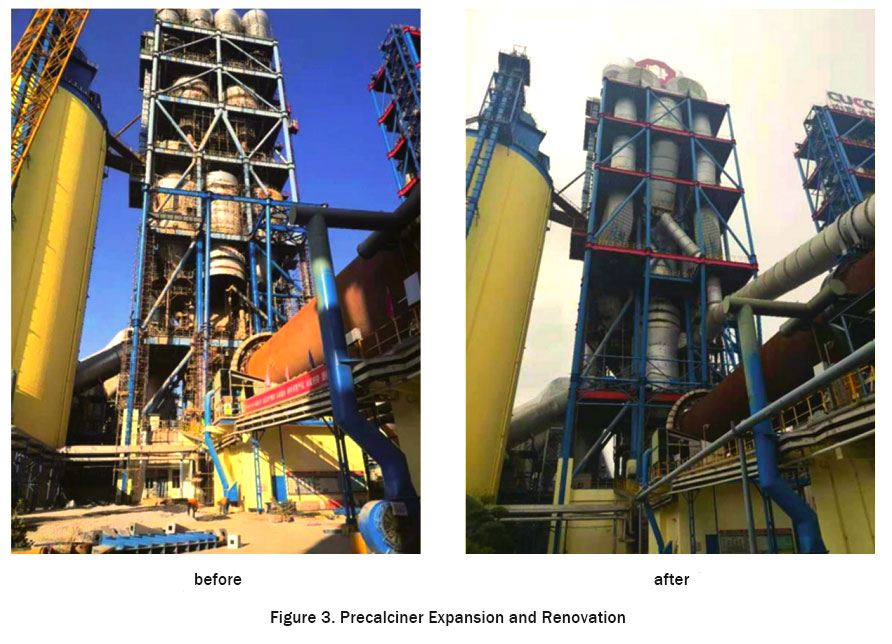
Là bộ phận cốt lõi của hệ thống tiền nung, hiệu năng của buồng tiền nung ảnh hưởng quan trọng đến các thông số kỹ thuật chung của hệ thống. Trong buồng tiền nung, đốt than bột là phản ứng chính, còn phân hủy bột liệu là mục tiêu cuối cùng. Kích thước buồng quyết định trực tiếp cường độ phản ứng đốt than bột. Để tiếp tục nâng cao hiệu năng hệ thống, chúng tôi lập phương án mở rộng và cải tạo buồng tiền nung: tháo lò tiền đốt (SC) hiện có, giữ lại và nâng lò MC để làm một phần của buồng tiền nung mở rộng. Chúng tôi bổ sung một ống cổ ngỗng mới. Ống đi ra từ đỉnh buồng tiền nung, uốn xuống hai bên qua các ống nối dài rồi nối vào cyclone C5. Sau cải tạo, tổng thể tích buồng tiền nung và ống cổ ngỗng tăng lên 3200m³, đáp ứng tốt hơn các yêu cầu phản ứng vật lý và hóa học của hệ thống về trao đổi nhiệt giữa khí và nhiên liệu, phân hủy CaCO3 và đốt than bột. Hình 3 so sánh hiệu năng trước và sau cải tạo.
3. Cải tạo hệ thống đốt phân tầng
Việc nâng ống gió cấp ba lên vị trí cao hơn trong buồng tiền nung đã tăng đáng kể thể tích vùng khử. Thay đổi này kéo dài thời gian khử NOx và cải thiện rõ rệt hiệu suất khử. Biện pháp này giảm hiệu quả cả NOx nhiệt do lò quay sinh ra lẫn NOx nhiên liệu phát sinh từ phần cải tạo buồng tiền nung, từ đó giảm đáng kể nồng độ NOx trong hệ thống nung. So với công nghệ khử NOx truyền thống, hệ thống khử NOx bằng đốt phân tầng tăng gấp đôi thời gian lưu của khí trong vùng khử. Dung tích buồng nung và thời gian lưu khí đầy đủ bảo đảm giảm phát thải NOx tại nguồn đồng thời đốt cháy hoàn toàn nhiên liệu, giúp buồng tiền nung tiết kiệm năng lượng và thân thiện với môi trường.
4. Cải tạo buồng khói đuôi lò và bộ làm kín
Buồng khói đuôi lò là điểm kết nối cho vật liệu đi vào lò và khí thoát ra khỏi lò. Thiết kế phải bảo đảm vật liệu vào lò thông suốt và hạn chế tối đa phát sinh bụi. Ngoài ra, cần giảm thiểu độ sụt áp của khí thải khi đi qua buồng khói. Sau khi tăng sản lượng, chúng tôi thay buồng khói của hệ thống bằng thiết kế mới nhất. Đường kính đoạn thắt của buồng khói được tăng và kết nối giữa buồng khói với lò quay được tối ưu. Nhờ đó, độ sụt áp giảm đáng kể và thông gió trong lò được cải thiện. Chúng tôi còn thay bộ làm kín đuôi lò và tăng khe hở giữa đoạn nghiêng và vòm, tiếp tục giảm trở lực hệ thống và cải thiện thông gió trong lò. Góc ôm của “lưỡi cấp liệu” trong buồng khói được tăng lên 180° và chiều dài được tăng phù hợp để giảm thiểu rò rỉ tại vị trí làm kín. Họng đuôi lò được mở rộng để tăng tiết diện dòng chảy hữu dụng và giảm trở lực thông gió, tạo điều kiện tối ưu thêm buồng khói đuôi lò.
5. Cải tạo hệ thống phun amoniac chính xác
Để tiếp tục giảm phát thải oxit nitơ của hệ thống, cần nâng cấp hệ thống SNCR hiện có. Bố trí các nhóm súng phun ở các vị trí khác nhau tại đuôi lò và điều chỉnh vị trí theo điều kiện vận hành giúp phân bố amoniac đồng đều trong vùng phản ứng. Nhờ đó, hiệu suất sử dụng dung dịch amoniac tăng đáng kể. Các nội dung chính khi tối ưu phun amoniac của hệ thống SNCR gồm:
(1) Tối ưu vị trí súng phun và điểm phun SNCR
Vị trí phun amoniac của hệ thống SNCR ban đầu chủ yếu nằm phía trên cổ giữa của buồng tiền nung và đoạn ống thẳng của cyclone C5. Trong quá trình cải tạo kỹ thuật, để bảo đảm hiệu quả khử NOx, chúng tôi cân nhắc bố trí 16 súng phun và áp dụng phương pháp phun đa điểm để nâng hiệu suất khử NOx của hệ thống SNCR. Vị trí súng phun được chọn từ 20 vị trí dự kiến để đạt độ tơi sương và độ phân tán tốt. Sau hiệu chỉnh, ngoại trừ 4 súng phun ở đầu ra của C5-1 và C5-2 không sử dụng, các súng còn lại đã được đưa vào vận hành.
(2) Tối ưu hệ thống điều khiển lưu lượng phun amoniac
Dựa trên hệ thống SNCR ban đầu, chúng tôi bổ sung lưu lượng kế và van điều tiết riêng cho mỗi nhóm súng phun. Nhờ đó, chúng tôi có thể nắm rõ tình trạng phun và lưu lượng amoniac thực tế của từng súng để điều chỉnh liều lượng hiệu quả hơn.
(3) Tối ưu loại súng phun
Chúng tôi lựa chọn kỹ loại súng phun phù hợp với đặc tính khí thải và vị trí phun. Ở khu vực có tốc độ khí thải cao hơn, chúng tôi chọn súng phun hình nón có khả năng xuyên sâu mạnh. Ở khu vực có tốc độ khí thải thấp hơn, chúng tôi chọn súng phun hình quạt có vùng phủ rộng hơn. Việc tối ưu này tăng cơ hội tiếp xúc giữa amoniac và oxit nitơ trong hệ thống SNCR, qua đó nâng hiệu suất khử NOx.
(4) Bổ sung hệ thống giám sát và điều khiển phun amoniac
Dựa trên hệ thống phun amoniac ban đầu, chúng tôi bổ sung một bộ giám sát và điều khiển phun amoniac chính xác. Hệ thống có thể giám sát trực tuyến nồng độ NOx theo thời gian thực tại từng phần của hệ thống SNCR và điều chỉnh thông minh vị trí phun cùng liều lượng amoniac theo kết quả giám sát để phun amoniac chính xác.
Sau khi tối ưu quá trình đốt phân tầng, nồng độ NOx trước khi phun amoniac giảm từ 670 mg/Nm³ xuống khoảng 300 mg/Nm³. Khi phát thải oxit nitơ của hệ thống khử NOx được kiểm soát ở mức 40-50 mg/Nm³, lượng dung dịch amoniac 20% tiêu thụ khoảng 6 kg/t.Cl. Các cải tiến này giảm đáng kể phát thải oxit nitơ và nâng hiệu suất sử dụng amoniac.
6. Cải tạo thiết bị làm nguội
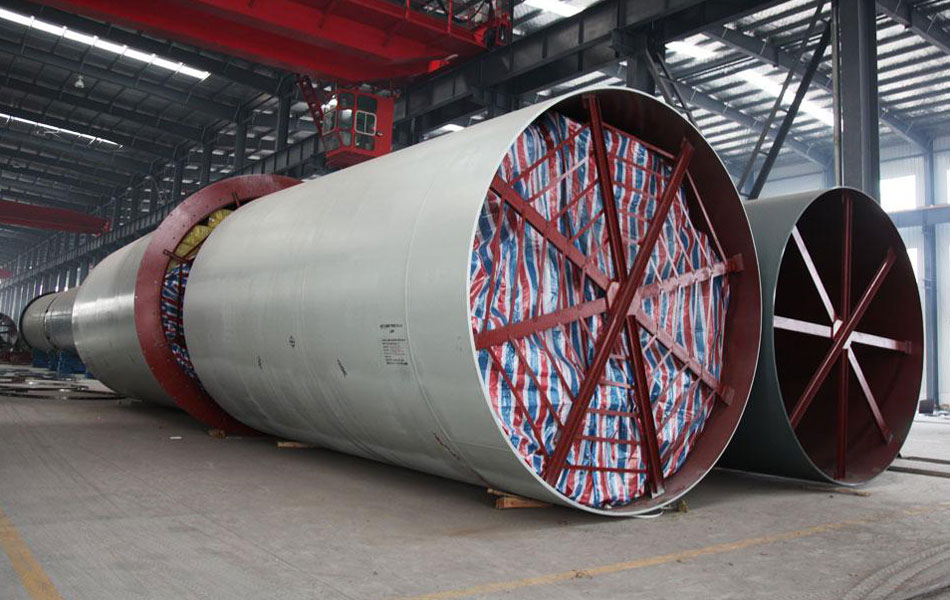
Chúng tôi nâng cấp toàn bộ thiết bị làm nguội dùng thanh đẩy hiện có lên thiết bị làm nguội thế hệ thứ tư với máy nghiền con lăn ở giữa. Diện tích làm nguội hữu dụng của thiết bị mới lớn hơn 5% so với model trước. Thiết bị mới sử dụng cơ cấu dịch chuyển từng bước cho các tấm ghi di động theo phương ngang và vận chuyển vật liệu, cải thiện đáng kể hiệu suất vận chuyển. Thiết bị còn có thiết kế mô-đun tiêu chuẩn hóa, bộ làm kín kiểu mê cung và tấm ghi tối ưu theo hiệu ứng Coanda. Những cải tiến này rút ngắn thời gian lắp đặt, nâng hiệu quả bảo trì, giảm chi phí bảo trì và giúp tìm nguồn phụ tùng thay thế dễ hơn. Nhìn chung, các cải tiến góp phần nâng cao hiệu quả và hiệu năng môi trường của dây chuyền sản xuất xi măng.
7. Cải tạo hệ thống tự động hóa điện
Dây chuyền lấy điện từ trạm phân phối hiện có. Phía hạ áp được bù tự động bằng tủ tụ bù hạ áp. Chúng tôi bổ sung một động cơ trung áp mới và tận dụng đầy đủ hệ thống tụ bù của trạm phân phối trung áp hiện có. Việc lựa chọn động cơ rôto dây quấn hoặc động cơ rôto lồng sóc căn cứ vào điều kiện khởi động. Động cơ lồng sóc khởi động trực tiếp ở điện áp toàn phần, còn động cơ điều tốc sử dụng biến tần để điều chỉnh tốc độ. Động cơ có công suất từ 280kW trở lên dùng loại cao áp 6kV. Động cơ công suất dưới 280kW dùng loại hạ áp 380V. Động cơ hạ áp từ 132kW trở lên được trang bị bộ khởi động mềm điện tử.
Việc cải tạo hệ thống tự động hóa điện bảo đảm dây chuyền vận hành tối ưu, bảo đảm chất lượng sản phẩm, tiết kiệm năng lượng và nâng năng suất. Hệ thống nung sử dụng công nghệ tiên tiến, ổn định. Hệ điều khiển máy tính phân tán cho phép quản lý tập trung và điều khiển phân tán. Dựa trên hệ thống DCS hiện có, chúng tôi nâng cấp phần mềm điều khiển tập trung thiết bị dây chuyền, đồng thời giữ lại trạm kỹ thuật, trạm vận hành và máy chủ hiện có.
Kết quả cải tạo
Dây chuyền sản xuất clinker xi măng hoàn thành và đưa vào hoạt động từ tháng Ba năm 2021. Sau hơn một năm vận hành thực tế, chúng tôi ghi nhận đóng bám ở buồng khói giảm đáng kể và trở lực hệ thống gia nhiệt sơ bộ cũng giảm đáng kể. Mọi chỉ số vận hành của hệ thống lò đều cải thiện rõ rệt, với suất tiêu thụ điện và suất tiêu hao than tiêu chuẩn thấp hơn sau cải tạo. Nhờ kết hợp đốt phân tầng với hệ thống khử NOx SNCR, hệ thống lò ghi nhận mức phát thải NOx 40–50 mg/Nm³, dùng khoảng 6 kg dung dịch amoniac 20% trên mỗi tấn clinker, đáp ứng các yêu cầu nghiêm ngặt của quốc gia và địa phương về phát thải NOx siêu thấp. Cải tạo hệ thống lò đạt được các mục tiêu đề ra về tiết kiệm năng lượng, giảm tiêu hao và phát thải NOx siêu thấp, đồng thời mang lại lợi ích kinh tế và xã hội đáng kể.